Skastolo

Taller de cuchillería · Notas de trabajo

Del acero al filo: forja, tratamiento térmico y montaje de un cuchillo

Skastolo reúne material escrito sobre cómo se construye una hoja: qué aporta cada acero, qué cambia entre forjar y arrancar material, cómo se comporta el metal en el temple y por qué la empuñadura decide buena parte de la vida útil del cuchillo.

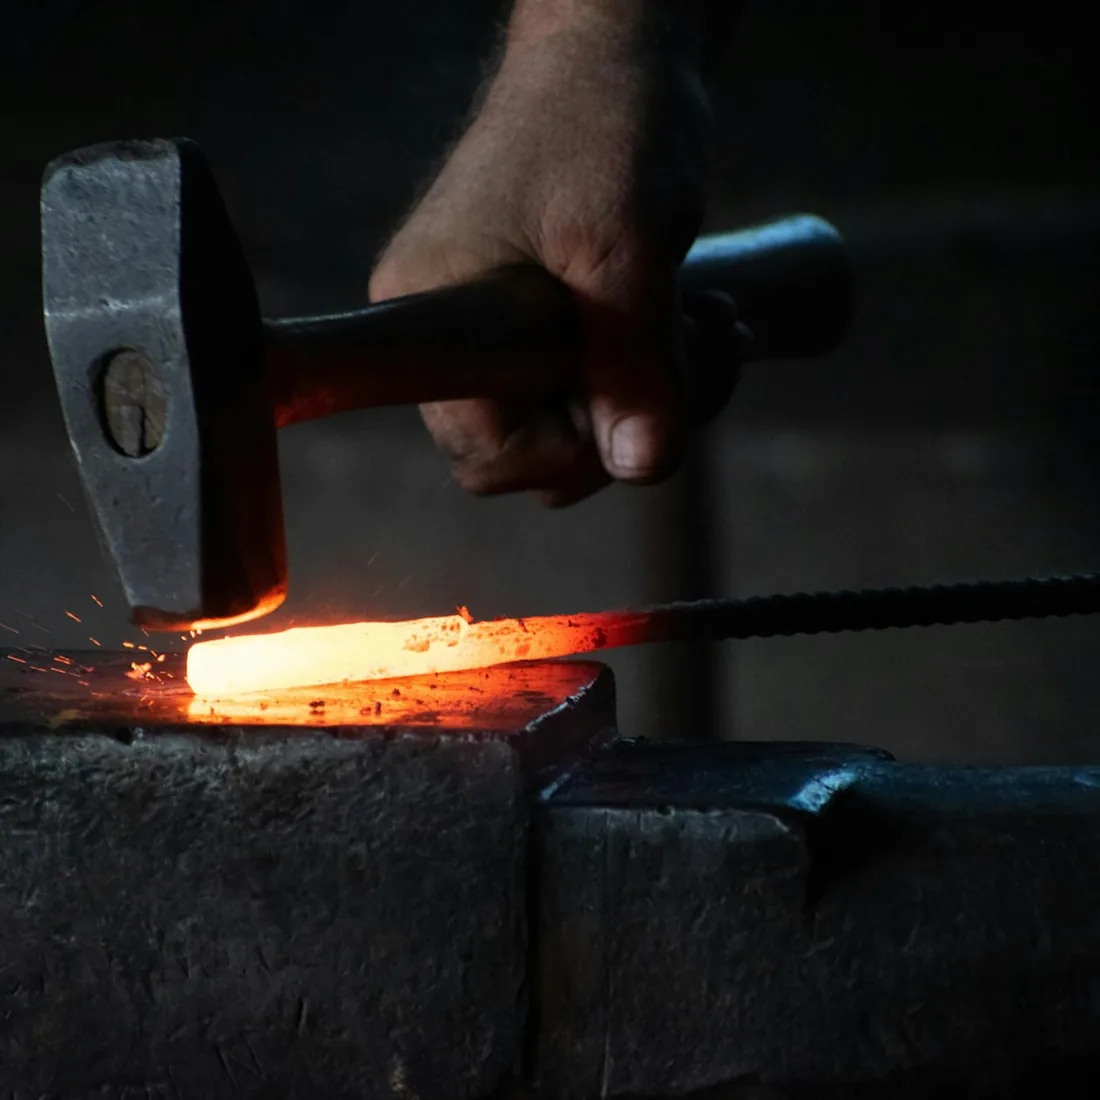
Martillo golpeando una barra de acero al rojo vivo sobre el yunque en un taller de forja

Forja libre: el acero se trabaja dentro de una ventana de temperatura estrecha y vuelve al fuego en cuanto pierde color.

Imagen editorial de taller. No documenta ninguna actividad de Skastolo.

01

Aceros al carbono y aceros inoxidables: qué cambia de verdad

La primera decisión de cualquier hoja no es la forma, sino la composición del acero. En cuchillería se trabaja casi siempre con aceros de herramienta de alto carbono o con inoxidables martensíticos, y la diferencia entre ambos grupos no se reduce a que unos se oxiden y otros no.

Un acero al carbono simple, del tipo de los que llevan alrededor de un 0,8–1,0 % de carbono y poco más, es fácil de trabajar en caliente, responde de forma previsible al temple y admite ser afilado hasta un filo muy fino. A cambio reacciona con la humedad, con los ácidos de la fruta y con el sudor de la mano; el resultado es una pátina gris que, si se descuida, se convierte en corrosión con picaduras.

Los inoxidables martensíticos contienen al menos un 12–13 % de cromo en solución, y ese cromo forma una capa de óxido pasiva que protege la superficie. El precio que se paga es doble: el cromo se combina con el carbono formando carburos grandes, que hacen el afilado más laborioso y el filo algo menos limpio en escala fina, y el tratamiento térmico se vuelve mucho más exigente en tiempos y temperaturas. No es un acero peor: es un acero que perdona menos improvisaciones en el horno.

Cómo comparar dos aceros sin quedarse en la etiqueta

  • Contenido de carbono: marca la dureza máxima alcanzable tras el temple.
  • Cromo por encima del 12 % en solución: define si el acero es realmente inoxidable.
  • Elementos formadores de carburos —vanadio, molibdeno, wolframio—: aumentan la resistencia al desgaste y dificultan el afilado.
  • Tamaño y distribución de los carburos: influyen más en el comportamiento del filo que la dureza en sí.
  • Exigencias del tratamiento térmico: temperatura de austenización, tiempo de mantenimiento, necesidad de horno controlado.
02

Forjar o arrancar material: dos caminos hacia la misma hoja

Una hoja puede nacer de dos maneras. En la forja, el acero se calienta hasta el rojo naranja y se lleva a la forma deseada a golpe de martillo, desplazando material sin quitarlo. En el arranque —el método conocido como stock removal— se parte de una pletina plana y se retira todo lo que sobra con sierra, lima, cinta abrasiva y muela.

La forja permite mover masa hacia donde hace falta: engrosar la zona del talón, afinar la punta, dar curvatura al filo sin cortar la fibra del acero. También ahorra material y hace posible trabajar a partir de una barra sencilla. A cambio exige control de la temperatura, un yunque, una fragua y experiencia para no dejar tensiones ni pliegues internos.

El arranque de material es más lento en tiempo de máquina, gasta acero y exige buenos abrasivos, pero ofrece un control geométrico enorme y no altera la estructura del acero antes del tratamiento térmico. Muchos aceros modernos, especialmente los inoxidables y los pulvimetalúrgicos, se trabajan casi siempre así.

03

Los biseles: geometría antes que filo

El bisel es la superficie que baja desde el lomo o desde el plano de la hoja hasta el filo, y es el elemento que más influye en cómo corta un cuchillo. Un bisel plano completo, que arranca desde el lomo, separa bien el material cortado; un bisel alto con plano secundario da más rigidez; un bisel cóncavo, hecho contra el rodillo de la cinta, adelgaza mucho la zona del filo pero deja menos metal detrás.

El trazado se marca antes de empezar: línea central en el canto con un rayador o un compás de puntas, línea de altura del bisel en las caras, y una hoja aún gruesa en el filo —entre 0,6 y 1 mm— para llegar al temple sin riesgo de deformación.

Errores frecuentes al formar biseles

  • Afinar el filo hasta casi cero antes de templar: se deforma o se agrieta.
  • Perder la línea central y dejar la hoja asimétrica de un lado.
  • Sobrecalentar en la cinta y azular el acero durante el desbaste.
  • Cambiar de grano sin borrar por completo las marcas del anterior.
04

Recocido, temple y revenido: la secuencia que decide la hoja

El tratamiento térmico es el punto en el que un trozo de acero con forma de cuchillo se convierte realmente en un cuchillo. Todo lo anterior es geometría; aquí se define la dureza, la tenacidad y la capacidad del filo para mantenerse.

Recocido antes del mecanizado

Después de forjar, el acero queda con tensiones internas y con una estructura irregular. El recocido lo devuelve a un estado blando y homogéneo: se calienta hasta el punto en el que pierde el magnetismo, se mantiene un tiempo y se enfría muy despacio, idealmente dentro de la fragua apagada o enterrado en vermiculita o ceniza. Una hoja recocida se lima, se taladra y se rectifica sin castigar las brocas ni las bandas, y llega al temple sin memoria de los golpes anteriores.

Temple y elección del medio de enfriamiento

En el temple se calienta la hoja hasta la temperatura de austenización propia de ese acero, se mantiene el tiempo necesario para que el carbono entre en solución y se enfría con la rapidez suficiente para atrapar esa estructura en forma de martensita. La rapidez «suficiente» depende del acero, y por eso el medio de enfriamiento no es intercambiable.

  • Agua y salmuera: enfriamiento muy rápido, reservado a aceros simples de baja aleación; alto riesgo de grietas y alabeos.
  • Aceites rápidos de temple: la opción habitual en cuchillería para aceros al carbono y de baja aleación.
  • Aceites lentos o vegetales: menos agresivos, pero insuficientes para algunos aceros que exigen curvas rápidas.
  • Aire forzado o placas de aluminio: propio de aceros de temple al aire, incluidos muchos inoxidables.

La hoja se introduce de canto y en vertical, sin balanceos laterales, para que el enfriamiento sea simétrico y no se curve. Recién templada está en su estado más frágil: un golpe seco puede partirla como si fuera vidrio.

Revenido y dureza Rockwell

El revenido se hace poco después del temple, normalmente en dos ciclos de una hora con enfriamiento intermedio hasta temperatura ambiente. Reduce algo la dureza y, a cambio, devuelve tenacidad y elimina buena parte de las tensiones. La temperatura elegida es la que sitúa la hoja en el punto de equilibrio buscado.

Ese punto se expresa en la escala Rockwell C, HRC. Como orientación general en cuchillería: valores en torno a 56–58 HRC dan una hoja tenaz, fácil de reafilar y adecuada para trabajo duro; entre 59 y 61 HRC el filo dura más y el afilado exige algo más de paciencia; por encima de 62 HRC la retención de filo es alta pero el acero tolera peor los impactos y las torsiones. No hay un número mejor: hay un número adecuado para el uso previsto.

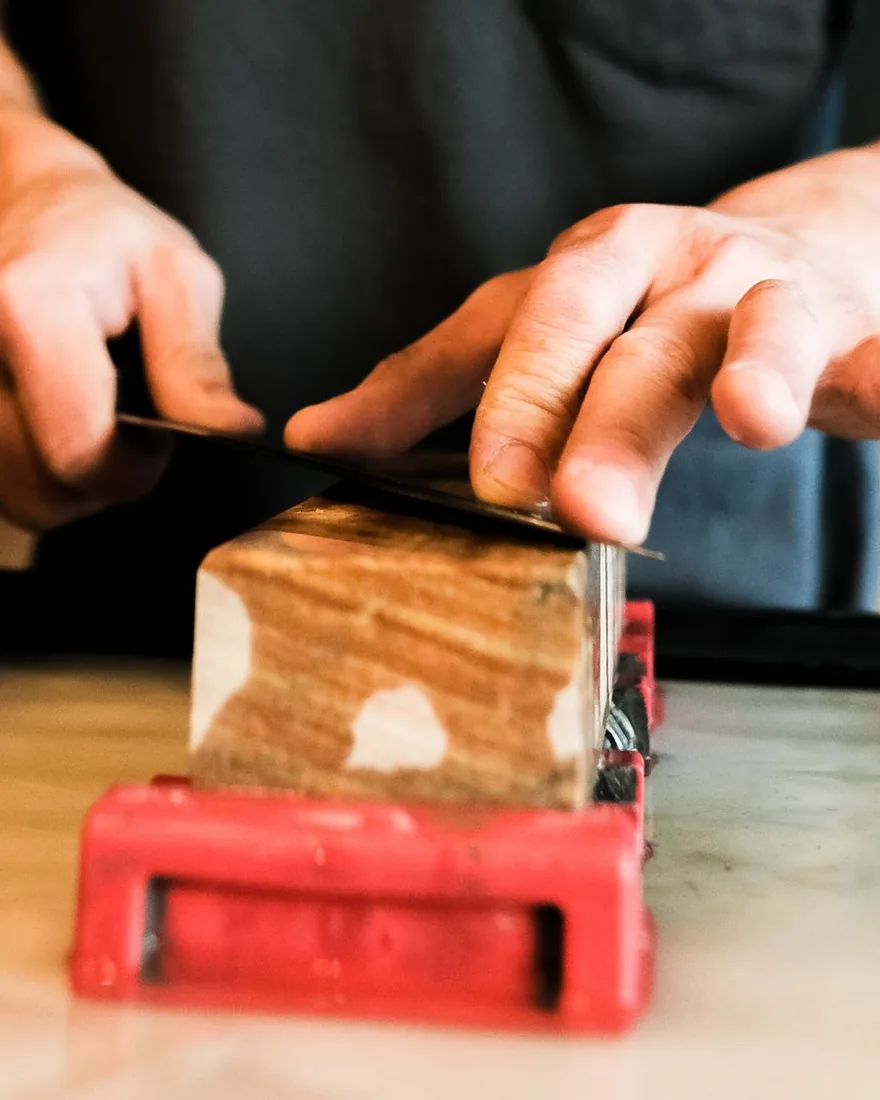
Manos afilando una hoja de cuchillo sobre una piedra de agua sujeta en un soporte
05

Rectificado, pulido y el paso al afilado

Tras el revenido la hoja vuelve al banco. Se elimina la cascarilla, se corrigen los alabeos pequeños y se rebaja el filo hasta su espesor final. El rectificado se hace ahora con la hoja ya dura, con presión suave y refrigerando a menudo: basta un exceso de calor localizado para revenir el filo sin darse cuenta.

El acabado es una progresión de granos, del más basto al más fino, cambiando la dirección de trabajo en cada paso para ver con claridad cuándo han desaparecido las marcas anteriores. Un satinado longitudinal a mano, con lija sobre un taco rígido, es un acabado honesto y fácil de renovar. El pulido espejo exige limpieza absoluta y muestra cualquier defecto de la superficie, incluidos los que estaban ahí desde el desbaste.

Del acabado al filo

El afilado propiamente dicho empieza cuando la geometría ya está terminada. Se forma una rebaba continua a lo largo de todo el filo por un lado, se repite por el otro y se elimina con pasadas cada vez más ligeras. La piedra puede ser de agua, de aceite o diamantada; lo determinante es mantener un ángulo constante y no acumular presión al final del recorrido.

El asentado o repaso es otra cosa: no quita metal apreciable, sino que endereza un filo que se ha doblado con el uso. Un cuero con pasta abrasiva fina, o una chaira lisa usada sin fuerza, devuelven capacidad de corte a una hoja que todavía no necesita piedra.

Afilado sobre piedra con guía de ángulo. Imagen de archivo utilizada como ilustración temática.

06

La empuñadura: cachas, montaje pasante y materiales

La empuñadura no es un accesorio. Es la parte que transmite la fuerza de la mano a la hoja y la que suele fallar primero cuando el cuchillo se usa de verdad.

En el montaje con cachas, la espiga es plana y del ancho del mango; dos placas de material se pegan y se remachan a ambos lados, y el conjunto se perfila después. Es un montaje robusto, fácil de reparar y muy tolerante con materiales estables. El punto crítico está en la limpieza de las superficies encoladas y en no dejar huecos donde entre humedad.

En el montaje pasante o de espiga oculta, una espiga estrecha atraviesa un bloque taladrado, generalmente con guarda y a menudo con una tuerca o un remache en el pomo. Da una empuñadura continua, sin juntas visibles en los laterales, pero exige un taladro bien alineado y un pegado o un apriete que no deje la pieza girando sobre sí misma.

Materiales habituales

  • Maderas duras y densas: nogal, olivo, boj, ébano; requieren estabilización o tratamiento si el uso es húmedo.
  • Maderas estabilizadas con resina: dimensionalmente estables, no necesitan mantenimiento posterior.
  • Micarta y G10: laminados de tela o fibra de vidrio con resina, muy resistentes y con buen agarre en mojado.
  • Asta y hueso: tradicionales y atractivos, pero sensibles a los cambios de humedad.
07

Impregnación, mantenimiento y cuidado de la hoja

Una madera sin estabilizar necesita impregnación. Los aceites secantes —linaza cocida, tung— polimerizan dentro de la fibra y crean una protección que no se descascarilla; se aplican en capas finas, dejando secar entre una y otra y retirando siempre el exceso antes de que endurezca en superficie. Las mezclas de aceite y cera dan un tacto más cálido y se renuevan con facilidad, aunque protegen menos frente a inmersiones repetidas.

El cuidado de la hoja es más simple de lo que suele contarse, pero no admite excepciones. Lavado a mano y secado inmediato; nada de lavavajillas, donde el calor, la sal y los detergentes agresivos atacan tanto el acero como el mango. Guardado en un soporte que no roce el filo. Y una película muy fina de aceite apto para uso alimentario en las hojas de acero al carbono si van a estar semanas sin usarse.

Rutina básica de mantenimiento

  • Secar la hoja en cuanto se termine de usar, también si es inoxidable.
  • Repasar el filo con cuero o chaira lisa antes de recurrir a la piedra.
  • Reservar el afilado en piedra para cuando el repaso ya no devuelva corte.
  • Revisar los remaches y las juntas de las cachas una vez al año.
  • Renovar el aceite del mango cuando la madera pierda profundidad de color.
  • Evitar tablas de vidrio, piedra o cerámica: dañan el filo en pocos cortes.
08

Qué se publica en Skastolo y cómo escribirnos

Skastolo es un proyecto informativo y editorial dedicado al trabajo de taller sobre cuchillos: selección de aceros, forja y arranque de material, geometría de biseles, tratamiento térmico, acabado, montaje de empuñaduras, afilado y mantenimiento. Los textos se escriben como notas de taller ordenadas, con la intención de explicar por qué se hace cada paso y no solo en qué orden.

El material se publica en abierto, sin registro y sin ningún tipo de suscripción. El sitio no vende cuchillos, materiales ni cursos, y no intermedia en ninguna operación.

Para dudas sobre un contenido publicado, correcciones o sugerencias de temas, el proyecto se puede contactar por correo electrónico.